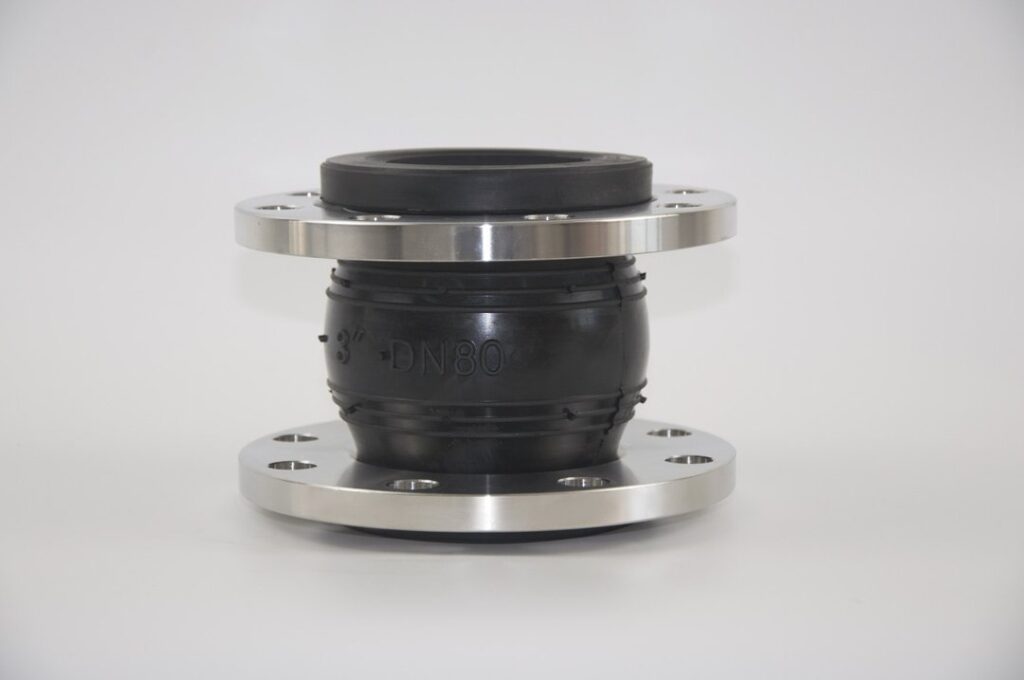
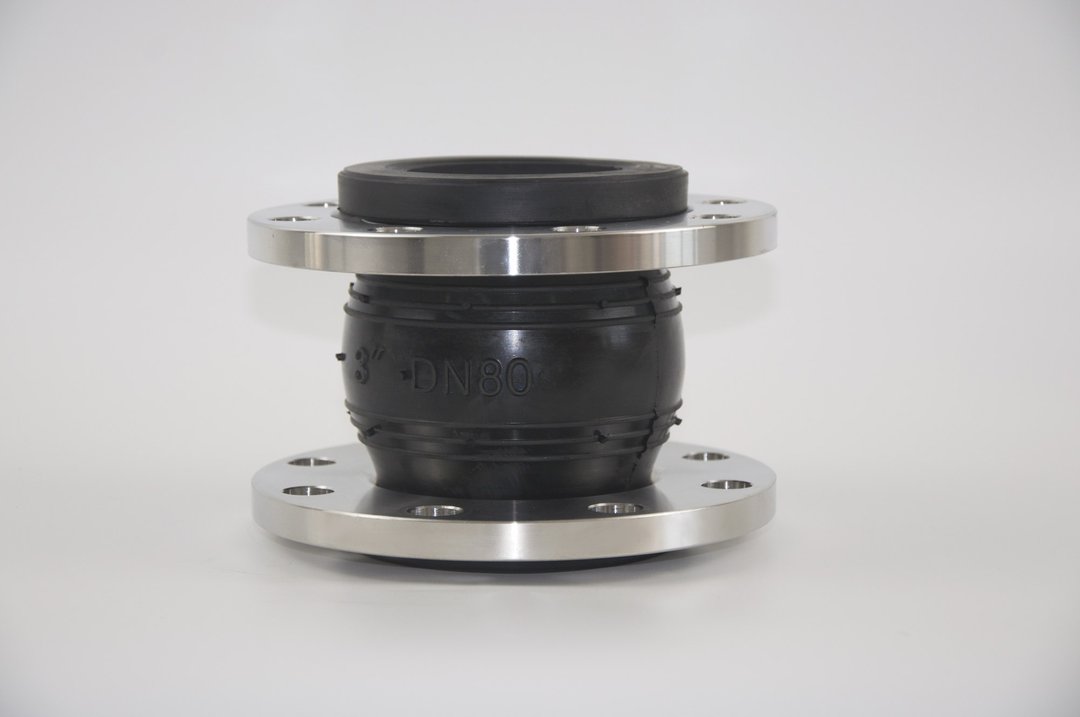
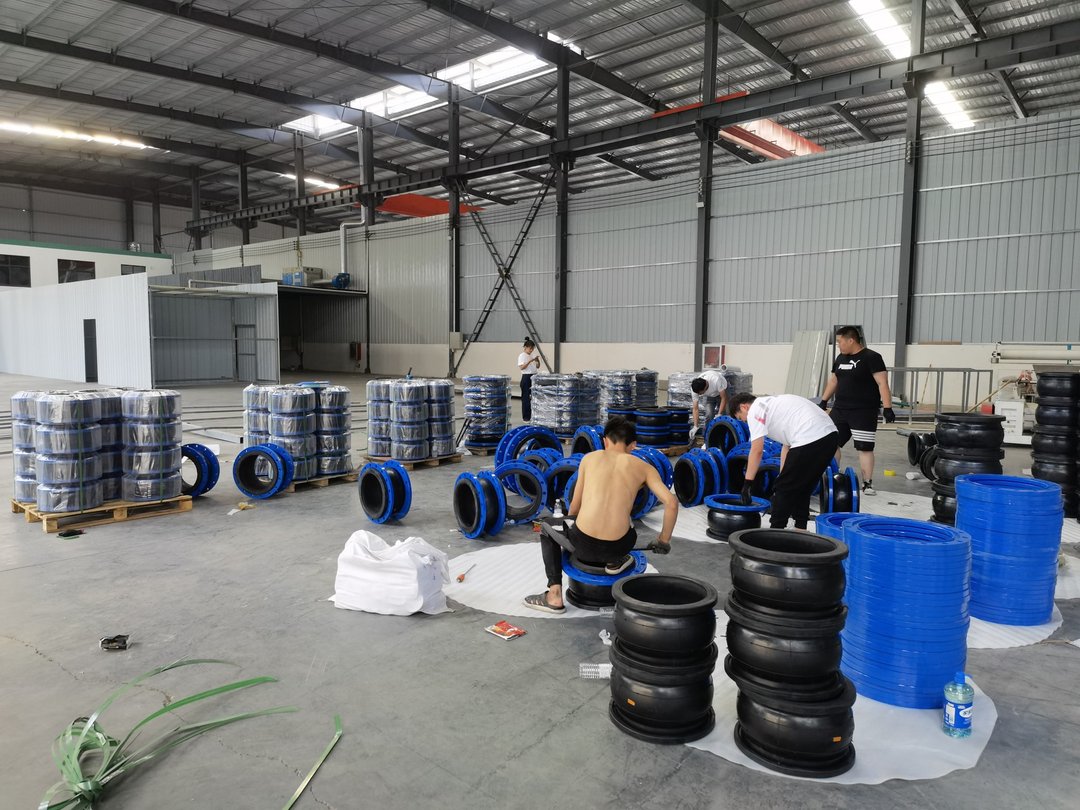
橡胶软接头是两端带金属法兰或接口、中间为橡胶球体的柔性管道连接件,是恒佳自主生产的核心产品线。它的生产流程一般是:炼胶备料、手工缠绕成型、硫化、整形拼装、检验(含压力试验)、包装发货;理解这条流程,能帮采购看清一支软接头的密封、耐压与耐久由哪些环节决定。具体设备、工艺参数与检验项目以恒佳产品资料或现场核验为准。
先看结论
- 橡胶软接头生产流程一般分六步:炼胶备料、手工缠绕成型、硫化、整形拼装、检验(含压力试验)、包装发货;每一步都影响成品的密封、承压和寿命。
- 帘线增强层与硫化质量是决定耐压耐久的关键:帘线层承受内压、约束变形,硫化让胶料交联定型并与帘线结合成整体,二者不到位易鼓包、渗漏或早期老化。
- 手工缠绕的裁料、制坯、挂胶帘线层决定球体层数与走向,进而影响承压与曲挠性能,需按对应型号结构控制,而非层数越多越好。
- 生产流程说明”产品怎么做出来”,不等于某支产品的具体参数;型号规格、适用介质与温压以恒佳产品规格表或技术协议为准。
橡胶软接头是什么,为什么要看生产流程
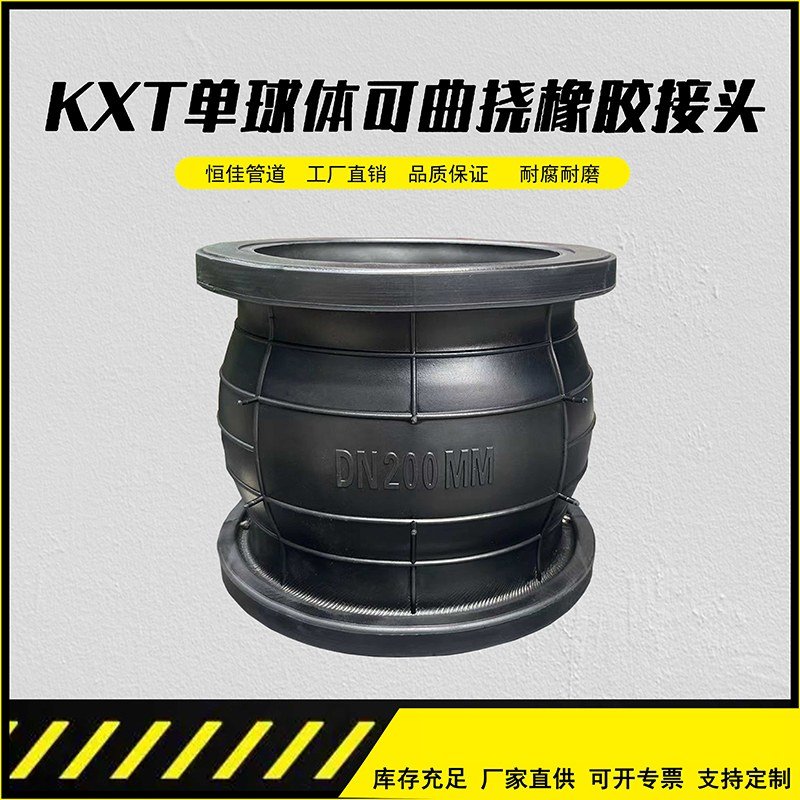
橡胶软接头(又称可曲挠橡胶接头、软连接)中间的橡胶球体一般由内胶层、帘线层与外胶层复合而成:内胶层接触介质,帘线层承受压力并约束变形,外胶层抵抗老化,两端法兰或接口与管线连接。它主要用于在设计允许范围内补偿管道位移、衰减设备振动噪声,并提供柔性连接。
看生产流程的意义在于:软接头的密封和承压能力不是装配出来的,而是从选胶、成型到硫化一步步做出来的;哪一层帘线走向不对、硫化火候不足,成品都可能在压力下变形或渗漏。不同结构(单球体、双球体、卡箍式、异径、弯头等)在缠绕层数和拼装方式上各有差异,各型号定义可参考恒佳的产品百科总览。
生产流程全景:从炼胶到检验发货
以下为橡胶软接头较为通用的生产流程;恒佳具体设备、配方和工艺参数以其产品资料或现场核验为准。
- 炼胶备料:按介质、温度等工况选定胶种(如天然橡胶、三元乙丙、丁腈等),将生胶与配合剂混炼成胶料;配方与混炼均匀度决定耐介质、耐温和耐老化。
- 手工缠绕成型:经裁料、制坯、挂胶帘线层,把内胶层、帘线层、外胶层按设计层数和角度逐层贴合成球体坯件;帘线层的层数与走向直接关系承压和曲挠能力。
- 硫化:在受控温度、压力和时间下让胶料交联定型并与帘线层结合成整体;欠硫会使强度弹性偏低,过硫会让橡胶发脆,火候影响成品寿命。
- 整形拼装:把成型球体与法兰、接口及必要的限位或加强件装配到一起,核对同轴度、长度与尺寸,为密封和对中打基础。
- 检验(含压力试验):核对外观、尺寸与法兰规格,并做压力试验验证密封与承压,把不合格件挡在出厂前;判定以对应型号要求和检测报告为准。
- 包装发货:按标志、包装与贮运要求包装,减少运输存放中的挤压损伤与橡胶老化,保证到货与出厂一致。
非标或定制产品在口径、长度、接口或结构上有特殊要求时,会在缠绕层数、法兰配置和检验项目上相应调整,其流程可参考恒佳的非标定制流程。
关键环节与采购意义
表格可左右滑动查看全部列
| 生产环节 | 通俗解释 | 背后机理 | 会影响什么 | 仍需确认什么 |
|---|---|---|---|---|
| 炼胶与胶种 | 按工况配好橡胶料 | 配方决定耐介质、耐温、耐老化 | 能否用于对应介质和温度 | 该型号胶种与适用介质 |
| 挂胶帘线层 | 逐层贴合帘线增强层 | 帘线承受内压、约束变形 | 承压能力与曲挠性能 | 对应型号层数与承压范围 |
| 硫化 | 加温加压让胶料定型 | 交联反应决定强度与弹性 | 密封稳定性与寿命 | 具体硫化工艺以恒佳资料为准 |
| 压力试验 | 出厂前打压验证 | 检验密封与承压是否达标 | 是否放行出厂 | 该批次检测报告的具体项目 |
为什么帘线层和硫化决定耐压耐久
帘线增强层是球体里的”骨架”。橡胶弹性好但强度有限,单靠胶料难以长期承受内压;帘线层通过多层帘线的角度和张力约束内压膨胀力,让球体在压力下保持形状而不过度鼓胀。层数不足或走向不当,易在工作压力下局部鼓包、开裂渗漏,因此帘线层设计要与型号承压等级匹配。
硫化决定这套结构能否”抱成一团”:交联反应把胶料分子连成网络,使橡胶获得弹性、强度和耐老化能力,并让内胶层、帘线层、外胶层结合成整体。温度、压力、时间控制不当会出现欠硫(强度弹性不足)或过硫(发脆、易开裂)。帘线层与硫化质量共同决定软接头的耐压耐久,是核验时值得重点关注的两处。
检验与发货看什么
出厂检验一般涵盖外观、尺寸、法兰规格核对与压力试验,压力试验用于在放行前验证密封与承压;标志、包装与贮运则关系到到货状态,包装不当会让橡胶在运输存放中受挤压或加速老化。橡胶软接头的术语、分类、要求、试验、检验、标志、包装与贮运参考口径,可查阅国家标准 GB/T 26121-2010《橡胶软接头》(有官方全文)。引用标准只表示参考口径,不等于某支产品已按标准检验合格;符合性以对应批次检测报告为准。
容易混淆的说法
了解生产流程不等于产品合格证明。知道一支软接头经过炼胶、缠绕、硫化和检验,只说明它按流程生产,不代表某批次已检验合格;合格与否要看对应批次检测报告。
“手工缠绕”不等于质量不稳定。手工缠绕是橡胶软接头常见成型方式,成品性能关键在帘线层控制和硫化质量,而非凭”手工”或”机械”贴优劣标签;硫化也不是简单加热,而是有温度、压力、时间要求的交联过程,火候不到或过头都会影响寿命。
采购或现场核对清单
现有资料可以确认的:橡胶软接头的通用生产流程环节(炼胶、缠绕成型、硫化、拼装、检验、包装发货)及各环节的工程作用,以及执行标准 GB/T 26121-2010。
下单或验收前仍需确认的:对应型号的胶种与适用介质、帘线层承压范围、法兰标准与口径、检验项目与压力试验判定,以恒佳产品规格表、技术协议和对应批次检测报告为准。
缺关键信息时应先暂停判断的:工况未明、型号或规格表缺失,或没有检测报告却要断定”已符合标准””已通过压力试验”,应先补齐资料再下结论。
常见问题
橡胶软接头是怎么生产出来的?一般经过炼胶备料、手工缠绕成型、硫化、整形拼装、检验(含压力试验)和包装发货,具体设备与工艺参数以恒佳资料或现场核验为准。
出厂前的压力试验能证明产品一定合格吗?压力试验是出厂前验证密封与承压的重要环节,但某批产品是否合格要以对应批次检测报告和验收结论为准,试验做法本身不替代检测报告。
非标定制的生产流程和标准品一样吗?主体环节相近,但会在缠绕层数、法兰配置、长度和检验项目上按需求调整,具体确认路径可参考恒佳非标定制流程说明。
资料说明
本文描述的橡胶软接头生产流程与机理属于通用工程做法,可参考国家标准 GB/T 26121-2010《橡胶软接头》作为口径参照;标准是通用参考,不等同于某一订单产品的检测或验收结论。文中涉及的胶种、帘线层数、硫化工艺、检验项目等具体内容,以恒佳对应型号的产品规格表、技术协议或现场核验为准。